Производство пищевого оборудования: этапы изготовления, технологии сварки и контроль качества на заводе
При производстве сертифицированного пищевого оборудования металлоизделия проходят шесть регламентированных этапов: инженерное проектирование по ТЗ, высокоточный раскрой, гибку на станках с ЧПУ, сварочную сборку, финишную зачистку и выходной контроль ОТК. Каждый этап исключает технологические микродефекты, в которых могут накапливаться органические остатки сырья и размножаться бактерии.
В этой статье инженеры завода «ЦЕНТР ПИЩЕВОГО ОБОРУДОВАНИЯ» разбирают внутренний регламент цехов: почему раскрой доверяют только оптоволоконным лазерам, как выполняется аргонодуговая и лазерная сварка нержавеющей стали и какие испытания проходит оборудование перед поставкой заказчику.
Коротко
Изготовление инвентаря для пищевой промышленности строится на строгом соблюдении санитарно-гигиенических норм: герметичности сварных швов и подготовке контактных поверхностей, качественное удаление шероховатостей и обязательная зачистка кромок.
Какие этапы проходит оборудование при производстве
Путь металлоизделия от конструкторской документации до готовой единицы в цехе заказчика строго стандартизирован. Несоблюдение последовательности операций ведет к потере геометрии под циклическими термическими нагрузками.
- Разработка ТЗ и проектирование. Инженеры-конструкторы рассчитывают кинематику, эксплуатационные нагрузки и температурное расширение металла. Готовится 3D-модель, развертки для координатных станков и карты раскроя.
- Раскрой листового и профильного проката. Автоматизированное разделение нержавеющих сплавов и пищевого алюминия без термических поводок.
- Холодная гибка на прессах с ЧПУ. Формирование ребер жесткости, бортов противней, лотков и направляющих тележек. ЧПУ гарантирует повторяемость угла гиба с точностью до 0,5 градуса.
- Сборочно-сварочный участок. Соединение узлов в кондукторах методами TIG-сварки (аргон) и лазерной сварки.
- Финишная обработка швов. Травление, электрохимическая полировка и пассивация сварных зон для восстановления разрушенного оксидного слоя хрома.
- Испытания и приемка отделом технического контроля (ОТК).
Раскрой заготовок: какие преимущества даёт лазерная резка металла
Оптоволоконные лазерные комплексы вытеснили механическую рубку на гильотинах и плазменную резку благодаря минимальной ширине реза (0,1–0,2 мм) и предельной концентрации световой энергии.
Главное достоинство технологии в пищевом машиностроении — получение кромок идеальной чистоты без окалины, грата и заусенцев. Металл не нагревается по краям, структура сплава AISI 304 или AISI 316 в зоне реза остается стабильной, исключая межкристаллитную коррозию.
Отсутствие ударных механических деформаций позволяет сразу отправлять заготовки сложной геометрии (перфорированные противни, фланцы, кронштейны) на гибку без ручной доводки шлифовальным инструментом.
Сборка конструкций: какие преимущества даёт аргонная сварка
Ручная и механизированная сварка неплавящимся вольфрамовым электродом в среде аргона (TIG) остается эталоном для ответственных пищевых конструкций. Инертный газ полностью изолирует расплавленную сварочную ванну от атмосферного кислорода и азота, предотвращая окисление легирующих элементов (хрома, титана, никеля).
Аргонная сварка обеспечивает ровный, мелкочешуйчатый шов с глубоким и равномерным проваром корня без разбрызгивания жидкого металла. Внутри полостей рам, стеллажей и тележек-шпилек не остается полостей или наплывов, способных задерживать моющие растворы, жировые эмульсии и колонии патогенных микроорганизмов.
Роботизированная лазерная сварка: зачем коботы при изготовлении тележек-шпилек
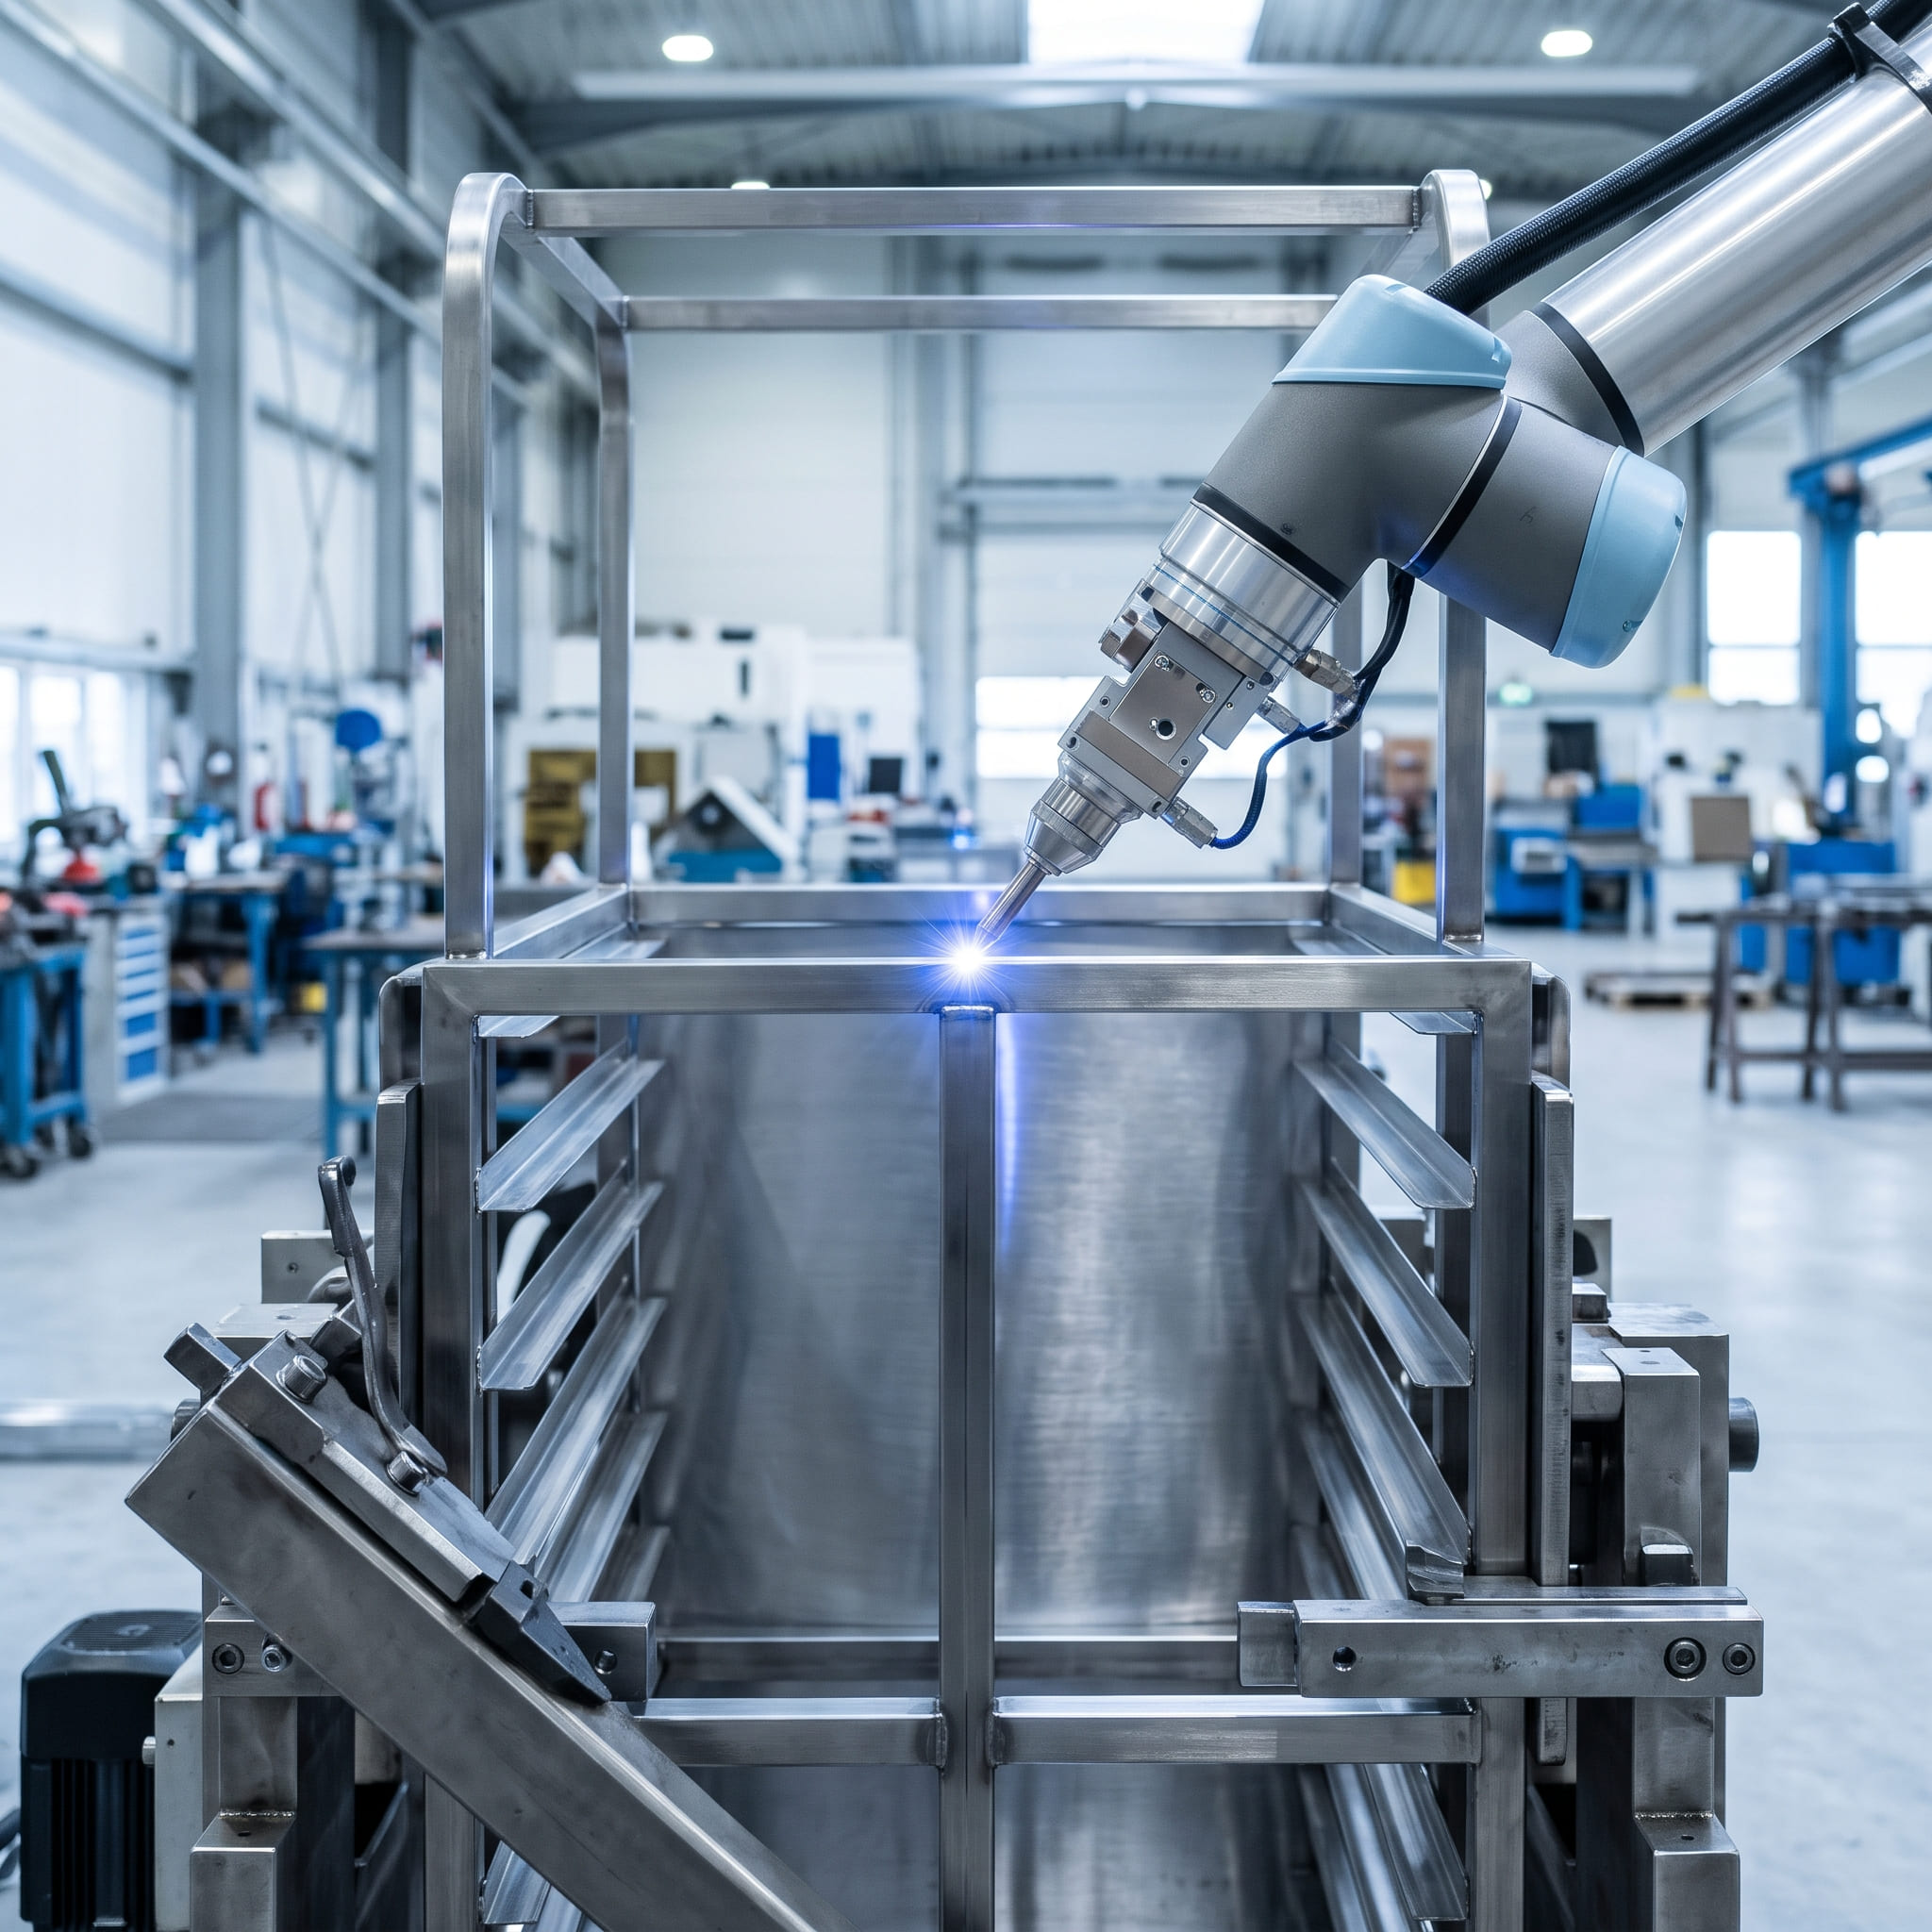
Для серийной приварки направляющих к стойкам тележек-шпилек на заводе применяются коллаборативные роботы (коботы) с лазерными сварочными модулями. В отличие от классической дуговой сварки внахлест, технология позволяет соединять детали сквозным проплавным швом прямо через полку направляющей в профиль стойки.
Такой подход решает сразу несколько критически важных задач пищевого производства:
- Абсолютная повторяемость геометрии. Кобот движется по заданной траектории с точностью до сотых долей миллиметра. Это гарантирует строгую параллельность и одинаковый шаг всех уровней тележки — противни и гастроемкости легко задвигаются, не застревают и не перекашиваются при загрузке.
- Минимальное тепловложение без поводок. Лазерный луч концентрирует энергию в узкой зоне, поэтому металл не перегревается. Стойки и тонколистовые направляющие сохраняют идеальную геометрию без термических деформаций, характерных для ручной сварки длинных партий.
- Гигиеничность соединения без «карманов». Проплавной шов формирует монолитное, герметичное соединение без зазоров, наплывов и брызг металла. В стыках не скапливается влага, жир и остатки теста, а гладкая поверхность легко промывается при санитарной обработке.
- Сохранение коррозионной стойкости стали. За счет высокой скорости прохода и защиты зоны сварки инертным газом легирующие элементы в нержавеющей стали AISI 304 не выгорают, а сам шов практически не требует грубой абразивной зачистки.
Как проверяется качество пищевого оборудования и какие испытания оно проходит перед поставкой
Перед отгрузкой каждое изделие проходит приемку в отделе контроля. Мы проверяем как соответствие чертежам, так и готовность оборудования к ежедневной работе в цехе.
Основные этапы проверки:
- Геометрия и размеры. Контролируем общие габариты, ровность каркаса и точность шага направляющих, чтобы противни и гастроемкости легко вставлялись и не перекашивались.
- Качество сварных швов. Осматриваем 100% соединений: швы должны быть ровными и прочными, без трещин, прожогов и сквозных пор. Емкости и герметичные узлы дополнительно проверяем на отсутствие протечек.
- Обработка кромок и поверхностей. Проверяем, чтобы на деталях не было заусенцев и острых краев, о которые можно пораниться.
- Работа подвижных элементов. На тележках тестируем плавность хода колес, работу тормозов и надежность фиксаторов противней.
- Испытания под нагрузкой. Новые модели и выборочные изделия из серийных партий проверяем под весом, превышающим номинальную рабочую нагрузку, чтобы убедиться в жесткости конструкции и отсутствии деформаций.
Экспертное мнение: где кроется производственный брак сторонних подрядчиков
Главный сварщик-технолог завода ЦПО:
«Главная проблема мелких мастерских — сборка конструкций "на коленке" без жестких кондукторов и нарушение режимов сварки. Когда тележку-шпильку или стеллаж варят на глазок с перегревом металла, каркас неизбежно "ведет". Внешне изделие может выглядеть ровно, но в реальном цехе через пару месяцев эксплуатации начинаются проблемы: противни перекашивает и клинит в направляющих, а перегретые швы не выдерживают постоянных перепадов температур и регулярных моек. Заводское качество — это точный лазерный раскрой, сборка в кондукторах и контролируемый тепловклад при сварке. Только так инвентарь годами сохраняет жесткость и правильную геометрию».
Ответы на частые вопросы (FAQ)
Вывод
Долговечность пищевого оборудования напрямую зависит от качества металла и строгого соблюдения технологий на каждом этапе производства.
Чтобы заказать инвентарь с точной геометрией и высокой стойкостью к регулярным санитарным мойкам, свяжитесь с проектным отделом завода «ЦЕНТР ПИЩЕВОГО ОБОРУДОВАНИЯ». Наши конструкторы рассчитают проект по вашим чертежам и при необходимости предоставят образцы сварных швов для оценки качества.
Дата публикации: 13 ноября 2026 года