Как выбрать тележку из нержавеющей стали для пищевого производства: полное руководство
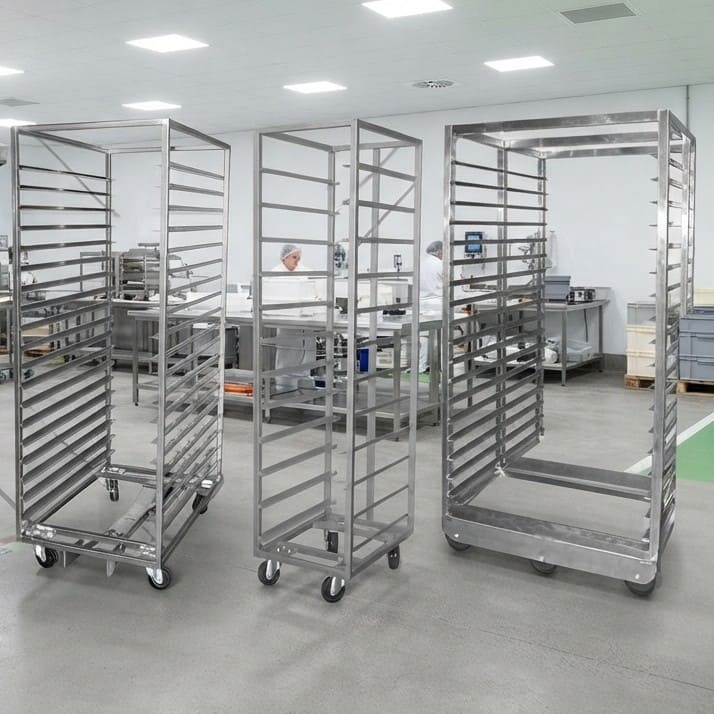
На пищевом производстве тележка — не просто средство перемещения продукции. От её исполнения зависят скорость работы цеха, удобство загрузки и выгрузки, сохранность выпуска и стабильность процесса. Ошибочный выбор может привести к деформации шпилек, порче противней, перегрузке колёсной группы и, как следствие, к простоям.
Для хлебопекарных, кондитерских и других предприятий важно учитывать не только стоимость или количество полок. Имеют значение тип производства, используемая тара, габариты техники, масса груза, условия эксплуатации, материал и возможность свободного перемещения по цеху.
Ниже разберём, как подобрать подходящий вариант под конкретную задачу, чем отличаются стали AISI 304 и AISI 430, как определить допустимую грузоподъёмность и сколько единиц потребуется для цеха.
Коротко: как выбрать тележку для пищевого производства
Если нужно быстро определить основные параметры, начните с пяти вопросов:
- Что будет перевозиться? Противни, гастроёмкости, ящики, готовая продукция или полуфабрикаты.
- Каков формат используемой тары? Например, завод «ЦЕНТР ПИЩЕВОГО ОБОРУДОВАНИЯ» производит варианты под 400×600 мм и различные форматы GN.
- Какая масса приходится на один ярус и весь каркас?
- В каких условиях будет работать изделие? Сухой или влажный цех, мойка, охлаждение, заморозка, контакт с агрессивными моющими средствами.
- Есть ли ограничения по габаритам? Особенно важно проверить внутреннее пространство печей, камер, дверных проёмов и проходов.
После этого определяют марку стали, толщину элементов, число полок, колёса и исполнение каркаса.
Как выбрать тележку из нержавеющей стали для пищевого производства?
Главная ошибка — ориентироваться только на внешний размер, цену или число полок. Правильный подбор начинается с технологической задачи.
Основные параметры
|
Параметр |
Что необходимо определить |
|
Назначение |
транспортировка, хранение, загрузка печи, заморозка и т. д. |
|
Тара |
противни, гастроёмкости, ящики, формы |
|
Формат тары |
длина × ширина × высота |
|
Число ярусов |
сколько единиц перевозится одновременно |
|
Нагрузка |
на один ярус и на весь каркас |
|
Материал |
AISI 304 или AISI 430 |
|
Условия эксплуатации |
сухая, влажная, низкая/высокая температура |
|
Габариты |
каркас, двери, проходы, печи, камеры |
|
Колёса |
диаметр, грузоподъёмность, материал |
|
Исполнение |
профиль, направляющие, усиления, ручки |
У ЦПО, например, варианты для гастроёмкостей могут выполняться из AISI 430 или AISI 304, с каркасом из профильной трубы 25×25 мм и направляющими толщиной 1,5–2,0 мм в зависимости от исполнения.
Практический принцип
Подбирать решение нужно под технологический процесс, а не наоборот. Если предприятие уже использует определённую печь, противни или гастроёмкости, сначала определяют их параметры и режим эксплуатации. После этого проектируется подходящий вариант.
Какие тележки подходят для хлебозавода?
На хлебозаводе такое оснащение может использоваться на разных этапах рабочего процесса:
- для транспортировки противней;
- загрузки и выгрузки;
- работы с расстоечным оборудованием;
- перемещения полуфабрикатов;
- охлаждения;
- хранения и перемещения готовой продукции.
Поэтому универсального ответа на вопрос, какой вариант лучше для хлебозавода, нет.
Для противней 400×600 мм
Например, ЦПО выпускает тележки-шпильки на 20 уровней под противень 400×600 мм.
Одна из представленных моделей имеет габариты 460×625×1800 мм, каркас из профильной трубы 25×25 мм, направляющие толщиной 1,5 мм и поворотные транспортировочные колёса. Для другого формата противней исполнение подбирается отдельно.
Если тележка работает с печью
Здесь особенно важен один параметр — внутренние габариты рабочей камеры. Недостаточно знать модель печи или её наружные параметры. Необходимо проверить:
- ширину рабочей камеры;
- глубину;
- высоту;
- фиксирующий механизм;
- расположение дверей;
- необходимый зазор для движения.
Каркас должен не просто помещаться внутрь, но и обеспечивать нормальное вращение, загрузку и выгрузку.
AISI 304 или AISI 430: какую сталь выбрать?
ЦПО производит варианты из AISI 304 и AISI 430. Выбор зависит от условий эксплуатации.
|
Критерий |
AISI 304 |
AISI 430 |
|
Коррозионная стойкость |
высокая |
ниже, чем у AISI 304 |
|
Работа во влажной среде |
подходит |
зависит от условий |
|
Кислая/агрессивная среда |
более предпочтительна |
требует осторожного выбора |
|
Стоимость |
обычно выше |
обычно ниже |
|
Типичная задача |
сложные условия эксплуатации |
менее агрессивная среда |
При этом нельзя выбирать сталь только по принципу «304 всегда лучше».Если оборудование работает при повышенной влажности, регулярной мойке или контакте с агрессивными средствами, требования к коррозионной стойкости становятся значительно важнее цены. Обе марки используются заводом для пищевого оснащения; при этом 304 благодаря наличию никеля обладает большей устойчивостью к кислым средам.
Какой вариант выбрать?
AISI 304 стоит рассматривать, когда условия эксплуатации требуют повышенной коррозионной стойкости. AISI 430 может быть рациональным выбором при подходящих условиях, когда характеристики 304 не являются необходимостью.
Окончательное решение лучше принимать с учётом конкретной технологии, мойки, температуры, влажности и требований предприятия.
Как рассчитать грузоподъёмность производственной тележки
Ошибка в расчёте грузоподъёмности — одна из самых опасных: перегруженный каркас деформирует раму, шпильки и создаёт риск травматизма при перемещении.
Базовая формула расчёта
Грузоподъёмность = (Вес продукции на 1 полке × Количество полок) × Коэффициент запаса прочности (1,2–1,25)
Пример расчёта для хлебозавода
- Вес заготовок теста на одном противне — 8 кг
- Количество противней на полку (со шпильками) — 2 шт → 16 кг на полку
- Количество полок в тележке — 18
- Расчётная нагрузка: 16 × 18 = 288 кг
- С запасом прочности 25%: 288 × 1,25 ≈ 360 кг
Итог: под такую задачу требуется исполнение с номинальной грузоподъёмностью не ниже 360 кг.
Что дополнительно учитывать
- Динамическая нагрузка при транспортировке — вес, который тележка выдерживает в движении (по неровному полу, при разгоне/торможении), всегда ниже статической нагрузки в состоянии покоя. Запас прочности закладывается именно на этот случай.
- Нагрузка на колёсную группу, а не только на раму — часто именно колёса, а не сварные швы, становятся узким местом при перегрузке.
- Распределение нагрузки по высоте — верхние полки традиционно рассчитывают на меньший вес, чем нижние, чтобы не смещать центр тяжести.
Как определить необходимое количество тележек для производства
Расчёт количества единиц — задача логистическая, а не только техническая. Важно учитывать не разовую загрузку, а цикл оборота в течение смены.
Формула расчёта
Количество тележек = (Суточный объём продукции ÷ Ёмкость одной тележки) × Коэффициент оборота
Где коэффициент оборота учитывает время полного цикла одной единицы: загрузка → технологический процесс (расстойка/выпечка/охлаждение) → выгрузка → мойка → возврат в оборот.
Пример
Если полный цикл занимает 90 минут, а смена длится 12 часов (720 минут), одна единица может совершить максимум 8 циклов за смену. Но на практике закладывают резерв 15–20% на случаи параллельной загрузки, мойки и технического обслуживания — то есть фактическое число циклов для планирования берут не более 6–7.
Практические рекомендации
- Всегда закладывайте резервный парк (обычно 10–15% от расчётного количества) — на случай ремонта, мойки или пиковой загрузки.
- Учитывайте не только производственный цикл, но и время на санитарную обработку между сменами — это отдельный этап оборота, который часто упускают при планировании.
При расширении производства количество пересчитывается заново — линейная экстраполяция «было N тележек на объём X, значит для 2X нужно 2N» на практике не работает из-за нелинейности циклов мойки и обслуживания.
Как определить количество тележек для нового производства
Используйте следующий алгоритм.
Шаг 1. Определите производительность
Например: 1 000 единиц продукции в смену.
Шаг 2. Определите вместимость одной тележки
Например: 20 противней.
Шаг 3. Определите длительность технологического цикла
Сколько времени оборудование будет занято от момента загрузки до возвращения в точку загрузки.
Шаг 4. Определите количество тележек в одновременном обороте
Здесь учитывается не только выпуск, но и время нахождения единиц на разных этапах.
Шаг 5. Добавьте резерв
Резерв необходим, если производство работает без остановки и задержка одной единицы может остановить следующий технологический этап.
Точный резерв следует определять по конкретному производственному процессу, а не использовать универсальный процент.
Какие данные подготовить перед заказом тележки?
Если нужна модель не из стандартного каталога, производителю желательно сразу предоставить:
- назначение;
- формат противней, гастроёмкостей или ящиков;
- число ярусов;
- желаемую высоту;
- ширину и глубину;
- вес продукции на одном ярусе;
- максимальную общую нагрузку;
- тип печи или камеры;
- внутренние габариты техники;
- параметры дверных проёмов;
- ширину проходов;
- условия мойки;
- температурный режим;
- требования к материалу;
- информацию о существующих направляющих и оснащении.
Чем точнее исходные данные, тем меньше риск получить вариант, который придётся дорабатывать после изготовления.
Когда лучше заказать тележку по индивидуальным размерам?
Стандартная модель подходит, если:
- формат тары типовой;
- нагрузка соответствует стандартному исполнению;
- габариты подходят для цеха;
- каркас не должен сопрягаться с нестандартной техникой.
Индивидуальное изготовление оправдано, если:
- используется нестандартный формат противней;
- изделие должно работать с конкретной печью или камерой;
- требуется особая высота или ширина;
- отличается число ярусов;
- необходима повышенная грузоподъёмность;
- есть ограничения по проходам;
- требуется специальное исполнение колёс или направляющих.
ЦПО выпускает изделия под задачи клиента и изготавливает продукцию по техническому заданию.
Как ЦПО подходит к выбору тележки
Для производителя важно не просто изготовить металлический каркас. Он должен соответствовать конкретной производственной задаче. «ЦЕНТР ПИЩЕВОГО ОБОРУДОВАНИЯ» работает с тележками для печей, шпильками для цехов, моделями для гастроёмкостей и заморозки. В каталоге представлены различные варианты, в том числе под GN 1/1, GN 2/1, противни 400×600 мм, 600х800 мм и другие форматы. Завод производит изделия из AISI 304 и AISI 430, а конструктивные параметры могут различаться в зависимости от назначения.
По данным на август 2026 года, наш завод изготовил 798 046 единиц продукции, выполнил 12 389 заказов и поставил продукцию 3 422 клиента. Это важно в контексте выбора производителя: оснащение предприятия следует рассматривать не как отдельное изделие, а как элемент производственной системы.
Чек-лист перед заказом тележки
Перед обращением к производителю ответьте на 10 вопросов:
- Что будет перевозить оборудование?
- Какой формат противней, гастроёмкостей или ящиков?
- Сколько ярусов необходимо?
- Какой вес приходится на один ярус?
- Какова максимальная общая нагрузка?
- В каких условиях будет работать оснащение?
- Какая марка нержавеющей стали нужна?
- Какие ограничения есть по ширине, высоте и глубине?
- Должна ли она работать внутри печи или камеры?
- Нужна стандартная или индивидуальная версия?
Если на эти вопросы есть ответы, производителю значительно проще подобрать или спроектировать подходящий вариант.
FAQ
Как заказать тележку для производства
Если стандартная модель подходит под производственный процесс, можно выбрать её по каталогу. Если требуется нестандартный вариант, оптимальный способ — передать производителю техническое задание с параметрами, весом, форматом тары и условиями эксплуатации.
Завод «ЦЕНТР ПИЩЕВОГО ОБОРУДОВАНИЯ» производит тележки из нержавеющей стали AISI 304 и AISI 430 и изготавливает оснащение под задачи заказчика.
Для точного подбора достаточно передать нам четыре исходных параметра: формат тары, число ярусов, максимальную нагрузку и габариты техники, с которой вариант должен работать. Это позволяет перейти от выбора «типовой тележки» к расчёту исполнения под конкретный производственный процесс.
Дата публикации: 21 августа 2026 года
Редакция: 13 сентября 2026 года